Un manguito atemperador extraído de un circuito depurador después de nueve meses mostró picaduras a través de 6 mm de pared en el lado de sotavento mientras que el lado de flujo permaneció limpio. La pieza había sido fundida en CF3M, el líquido transportaba cloruros a unos 60 °C y la pierna muerta nunca vio una nueva pasada de líquido. Refundido en dúplex CD3MN con un orificio de drenaje en el punto bajo, el mismo componente funcionó durante cuatro años. El trabajo de fundición no cambió. La elección de la aleación y la geometría lo hicieron.
la mayoría fundición de acero inoxidable Los problemas se deciden antes de cortar un patrón. Una calidad se transfiere de un proveedor anterior, de una planta anterior o de una década anterior, y nadie la vuelve a verificar con el daño que la pieza realmente ve. La siguiente secuencia es la que evita que los proyectos se metan en problemas: el mecanismo de daño primero, la ruta de fundición en segundo lugar, el espesor de la pared y el material de mecanizado en tercer lugar, y el precio en último lugar. El precio sigue esas decisiones; no debería guiarlos.
Haga coincidir la aleación con el mecanismo de daño, no con el nombre del grado
Los grados de acero inoxidable no se clasifican en una escala única. Una pieza fundida que resiste diez años en una línea de ácido nítrico puede perforarse en un tanque de sedimentación de cloruro en un año, y una calidad con excelentes cifras de corrosión puede ser la respuesta equivocada para una pieza que se desgasta con lodo a 400 °C. Cuatro familias de daños cubren la mayoría de las consultas que vemos:
- Desperdicio uniforme en toda la superficie mojada. Los ácidos diluidos y el servicio cáustico caliente generalmente caen aquí, y los grados austeníticos estándar como CF8 y CF3M, los equivalentes fundidos de 304 y 316L, lo manejan bien.
- Ataque de picaduras y grietas debajo de depósitos, juntas, manguitos y patas estancadas. El molibdeno y el nitrógeno soportan la carga, razón por la cual los grados dúplex obtienen su prima en estas posiciones.
- Erosión-corrosión y abrasión , donde la dureza importa más que el contenido de cromo. Para esta tarea se fabrican grados martensíticos como el 440C y aleaciones con alto contenido de cromo como el GX280 (KMTBCr26).
- Oxidación y fluencia a alta temperatura. , donde el contenido de níquel y cromo más una microestructura estable deciden la vida. A este grupo pertenecen grados como 1.4848 (25Cr/20Ni) y 1.4852 (35Ni/26Cr con niobio).
Para la familia de los pits, un número hace la mayor parte del trabajo de detección. El número equivalente de resistencia a las picaduras, PREN, es cromo más 3,3 veces molibdeno más 16 veces nitrógeno, todo expresado en porcentaje en peso. Es una herramienta de selección más que una garantía, pero separa las calificaciones rápidamente y explica una gran parte de los fracasos en el campo.
CF8 (tipo 304) 18-19
CF8M/CF3M (316L) 24-26
CD3MN (2205) 34-36
440C (martensítico) 17-18
Valores PREN típicos para grados comunes de acero inoxidable fundido. Los más altos resisten mejor las picaduras de cloruro, pero la dureza y la resistencia a altas temperaturas se miden en escalas completamente diferentes.
La pieza fundida de 316L que sufrió picaduras no era una pieza defectuosa. Era una pieza CF3M que hacía un trabajo que necesitaba aproximadamente diez puntos PREN más, y ninguna inspección radiográfica habría revelado esa discrepancia. en procesamiento químico En plantas donde aparece la misma pregunta en cada manga, tubo de inmersión y agitador, subir un escalón en la escalera dúplex suele ser más barato que agregar ciclos de mantenimiento al cronograma.
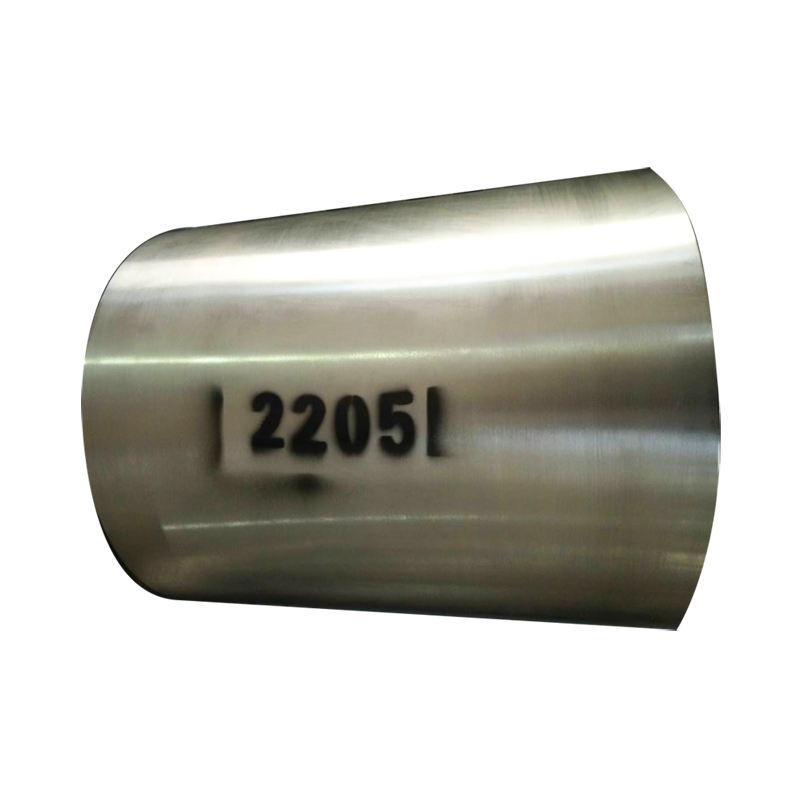 Mangas de bomba centrífuga fundida resistentes a la corrosión 2205 (CD3MN) Los manguitos dúplex 2205 para aplicaciones de retención de impulsores y bombas de agua ofrecen resistencia a las picaduras, al cloruro y a la corrosión bajo tensión en servicios químicos corrosivos. Ver producto →
Tres rutas de lanzamiento conllevan tres estructuras de costos diferentes
Una vez establecida la ley, la ruta decide la tolerancia, el acabado superficial, las herramientas y la forma de la curva de costos. La mayoría de los proveedores de fundición de acero inoxidable utilizan más de una ruta y la respuesta honesta a "¿puedes fundir esto?" suele ser "sí, pero esto es lo que cuesta en cada ruta".
Tabla 1: Ventanas de capacidad típicas por ruta; Los límites exactos dependen de la fluidez de la aleación, las transiciones de sección y el diseño de las entradas. | Ruta | Geometría típica | Pared practica | Clase ISO 8062 | Herramientas | Mejor ajuste |
| Revestimiento (cera perdida o espuma perdida) | Formas complejas, 0,1-80 kg | 2-8 milímetros | DCTG 4-6 | Alto | Cuerpos de válvulas, impulsores, accesorios de pared delgada. |
| centrífugo | Tubos y manguitos, DE 50-1000 mm | 8-40mm | DCTG 5-7 | Bajo a moderado | Tubos, manguitos, rodillos de horno. |
| Arena de resina | Grande o pesado, bajo volumen | 5 mm y más | DCTG 6-9 | Bajo | Marcos, bandejas, carcasas, piezas únicas |
La fundición centrífuga es la ruta que los compradores subestiman con mayor frecuencia. El metal se lanza contra un molde giratorio, por lo que no se necesita ningún núcleo para el orificio, y la fuerza centrífuga empuja el gas y las inclusiones hacia adentro, donde se pueden eliminar. Esto proporciona una pared densa y una superficie exterior sólida en piezas de hasta 4.000 mm de largo, pero el lado del orificio todavía necesita margen de mecanizado y el proceso solo se adapta a secciones redondas. el proceso de fundición centrífuga Por lo tanto, es el ajuste natural para manguitos y rodillos, no para un soporte con tres puertos tubulares.
centrífugo Cast Stainless Steel Pipe and Custom Sleeves Explore variantes personalizadas de camisas y tubos de acero inoxidable de fundición centrífuga, incluidos 2205 y 316L, con diámetros de hasta 1000 mm y longitudes de hasta 4000 mm. Ver producto → El espesor de la pared y el stock de mecanizado mueven el precio más que la aleación
Dos cotizaciones para el mismo dibujo frecuentemente difieren en un 30 por ciento o más, y la aleación rara vez es la razón. La diferencia radica en la cantidad de metal que se vierte, la cantidad que se vierte en los barcos y la cantidad que se debe cortar después.
- Muro mínimo. La fluidez de la aleación sienta las bases. Una pared de 3 mm en CF8M es rutinaria para la fundición a la cera perdida y riesgosa para la fundición en arena, donde un desplazamiento del núcleo de 1 a 2 mm puede dejar una sección de 2 mm.
- Margen de mecanizado. De tres a seis milímetros es normal en caras mecanizadas. En un manguito con un diámetro interior de 300 mm, un margen radial de 4 mm elimina varios kilogramos por pieza, y ese peso se pagó en la fundición.
- Producir. Los elevadores y las compuertas pueden representar entre el 30 y el 50 por ciento del peso vertido en una bandeja resistente al calor. Una fundición que rediseña el sistema de alimentación en lugar de la pieza suele ser la que tiene la cotización más baja.
- Transiciones de sección. Un nudo pesado aislado junto a una fina nervadura concentra la porosidad de contracción exactamente donde el dibujo no deja espacio para ella.
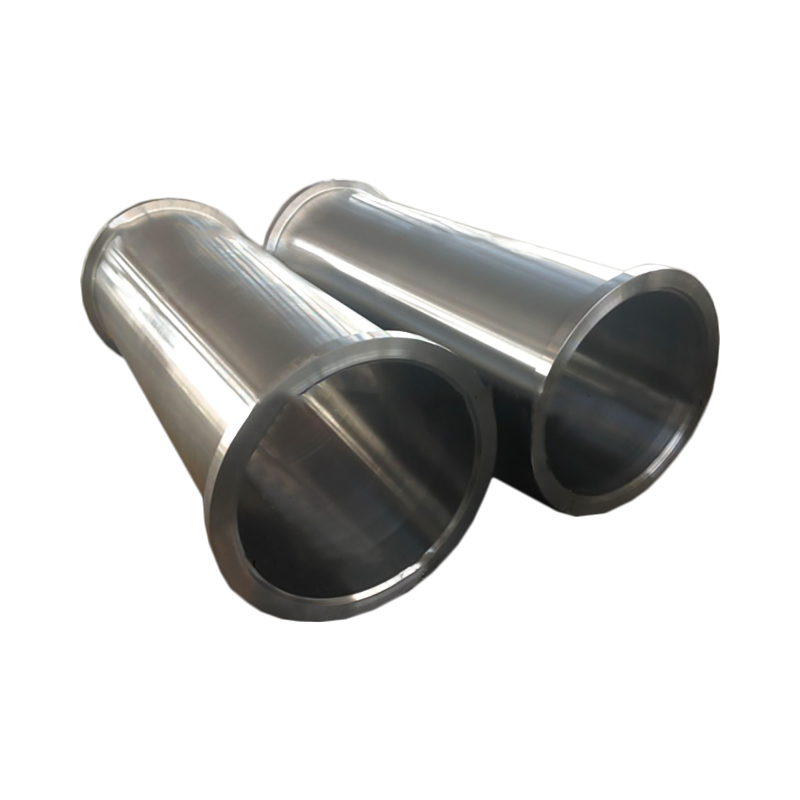 Manguitos de bomba anticorrosión de fundición centrífuga 316L (CF3M) Los manguitos 316L para servicio de retención de impulsores y bombas de agua resisten ácidos, álcalis, agua de mar, cloruros, picaduras y corrosión bajo tensión en ambientes químicos y minerales-líquidos. Ver producto →
Qué pertenece al dibujo y a la orden de compra
Las piezas fundidas fallan con más frecuencia en el papeleo que en la metalurgia. Estos seis elementos eliminan la mayor parte de la ambigüedad antes de montar el primer patrón:
- Grado más estándar rector — por ejemplo, ASTM A351 para grados austeníticos y dúplex, A890 para dúplex, A297 para grados resistentes al calor o EN 10295. Un nombre comercial por sí solo no es una especificación.
- Condición de tratamiento térmico — recocido en solución y templado para calidades austeníticas y dúplex; templado y revenido con una ventana de dureza establecida para grados martensíticos. "Recocido" por sí solo significa cosas diferentes en diferentes talleres.
- Ubicación y orientación de la barra de prueba. , porque las propiedades mecánicas cambian con el tamaño de la sección y la dirección de solidificación.
- Pruebas no destructivas — método, cobertura y nivel de aceptación. Tinte penetrante en las caras de sellado, radiografía en secciones críticas, inspección ultrasónica en dúplex de paredes gruesas.
- Política de reparación de soldadura , incluido si se permite cualquier reparación sin aprobación por escrito y cómo se debe registrar.
- Informe dimensional con un esquema de referencia. , además de un escaneo 3D para piezas de forma libre o de paredes delgadas.
La verificación importa tanto como la especificación. Un espectrómetro de lectura directa en cada calor confirma la química, la metalografía confirma el equilibrio de fases en la distribución dúplex y de carburo en grados martensíticos, y el escaneo 3D detecta el desplazamiento del núcleo que no se detecta en una verificación con calibrador.
Riesgos de compra que vale la pena incluir en el contrato
- Sustitución de grado silenciosa. El CF8 suministrado frente a un pedido de CF3M parece idéntico en el banquillo. Verifique con un espectrómetro la pieza entregada, no sólo el certificado de fábrica.
- Un recocido con solución omitida. Las piezas fundidas austeníticas que se enfrían lentamente a través del rango de sensibilización pierden cromo en los límites del grano y se corroen temprano, aunque la dureza y la química parezcan correctas.
- Reparación de soldadura no revelada en una sección de retención de presión, que luego se muestra como una ruta de fuga en lugar de un defecto dimensional.
- Déficit de dureza a 440C. Por debajo de aproximadamente 58 HRC, la tasa de desgaste en un trabajo abrasivo aumenta rápidamente, por lo tanto, especifique y verifique la ventana de dureza.
- Pila de tolerancias en ajustes a presión. Un manguito en la parte superior de su tolerancia de diámetro interior y un eje en la parte superior de su propia tolerancia no dejan interferencia, y la junta falla en servicio más que en el montaje.
Nada de esto es exótico. La fundición de acero inoxidable se vuelve costosa cuando la aleación, la ruta y el margen de mecanizado son elegidos por separado por tres personas diferentes que nunca miran el fallo que la pieza debe sobrevivir. Anote el mecanismo de daño, elija el grado que coincida, confirme que la ruta pueda soportar el espesor de la pared y luego compare cotizaciones sobre especificaciones idénticas. La cifra que importa no es el precio por kilogramo en la puerta de la fundición; es el costo por año de permanencia del componente en servicio.


 English
 Español
 عربى


