Una orden de reemplazo cuenta la misma historia con más frecuencia de lo que debería. Una planta de tratamiento térmico repitió un pedido de bandejas para hornos con el mismo diseño pero de una calidad ligeramente más barata, y en seis meses las bandejas en la zona caliente se habían hundido 40 mm y dos de ellas se habían agrietado en las nervaduras. El dibujo no había cambiado, pero el sustituto con bajo contenido de níquel no tenía datos de fluencia para la atmósfera de cementación de 980 °C. Así es como funciona la fundición de acero resistente al calor: la calidad, el proceso de fundición y las condiciones operativas deciden la vida útil mucho antes de que la pieza salga de la fundición.
Especificar correctamente las piezas fundidas de acero resistentes al calor significa combinar tres opciones interdependientes: una aleación cuyas incrustaciones de óxido se mantienen estables a la temperatura de funcionamiento, un proceso de fundición que ofrece una estructura sólida para la geometría de la pieza y un diseño que tolera los ciclos térmicos que el componente realmente experimenta. Cuando uno de ellos es débil, ninguna rutina de inspección o recubrimiento de superficie salvará la pieza en servicio.
¿Qué hace que un acero sea resistente al calor?
Los aceros resistentes al calor deben la mayor parte de su estabilidad al cromo, que forma una fina capa de óxido de cromo fuertemente adherida en la superficie. El acero al carbono simple comienza a escalarse notablemente por encima de aproximadamente 420 °C; una calidad de fundición resistente al calor normalmente contiene entre un 12 y un 25 por ciento de cromo, por lo que la película protectora permanece estable entre 700 y 1100 °C. El níquel mantiene estable la estructura austenítica a altas temperaturas y reduce la expansión térmica, lo que reduce la tensión que provoca el agrietamiento por fatiga térmica. El silicio mejora la adherencia a las incrustaciones y las adiciones de niobio o tungsteno aumentan la resistencia a la fluencia en las zonas más calientes.
La temperatura de funcionamiento por sí sola no es suficiente para seleccionar un grado. La atmósfera también importa: la oxidación, la carburación, la sulfuración o la alternancia de condiciones de oxidación y reducción cambian completamente las reacciones de la superficie. En las atmósferas de los hornos de cementación, el carbono se difunde a través de la capa de óxido y fragiliza la aleación con el tiempo. La interacción de cada elemento con estos entornos se establece en nuestra revisión de Elementos de aleación comunes y sus funciones en acero resistente al calor. .
Calificaciones que realmente especificará
En los fabricantes de hornos, talleres de tratamiento térmico y proyectos petroquímicos, un pequeño conjunto de calidades de fundición cubre la mayor parte del trabajo. Los números de grado alemanes que aparecen a continuación se utilizan ampliamente en las especificaciones de fundición europeas y asiáticas, y los tipos ASTM A 297 brindan una referencia cruzada rápida para los ingenieros que trabajan con diseños basados en los EE. UU.
Grados de fundición resistentes al calor comúnmente especificados y sus límites de servicio aproximados en el aire; Las atmósferas carburantes o reductoras reducen el rango utilizable. | Grado de fundición | Tipo ASTM A 297 | Límite indicativo en el aire | Piezas típicas del horno |
| 1.4848 GX40CrNiSi25-20 | tipo HK | hasta 1000°C | bandejas de material, marcos, recuperadores |
| 1.4852 GX40NiCrSiNb35-26 | Tipo HP con niobio | hasta 1100°C | rodillos de solera, tubos radiantes |
| 2,4879 GNiCr28W | base de níquel, sin tipo directo | hasta 1130°C | rodillos de horno, tubos radiantes |
| 26Cr35Ni HP con alto contenido de carbono | tipo HP | 1050 a 1150°C | accesorios de alta temperatura, piezas de reformador |
Se trata de calidades fundidas, no de productos forjados. La estructura fundida requiere menos trabajo mecánico, por lo que los datos de resistencia deben provenir de barras de prueba fundidas por separado en lugar de valores de placas probadas en fábrica. Ésa es una razón más para comprar en una fundición que publica sus propios datos de prueba en lugar de importar números de una hoja de datos escrita para una ruta de fabricación diferente.
Cómo el proceso de fundición cambia la vida útil
Una misma aleación puede comportarse de manera muy diferente según cómo se haya vertido. Tres procesos dominan la fundición de acero resistente al calor y la geometría de la pieza suele apuntar a uno de ellos.
La fundición centrífuga hace girar el metal fundido en una matriz giratoria, produciendo una estructura radial densa con baja porosidad. Es el recorrido estándar para tubos radiantes, rodillos de hornos, camisas y cualquier pieza cuya longitud sea varias veces su diámetro. La línea centrífuga de nuestra planta cubre diámetros de 50 mm a 1000 mm y longitudes de hasta 4000 mm, y maneja la mayor parte de la geometría de los tubos de hornos industriales.
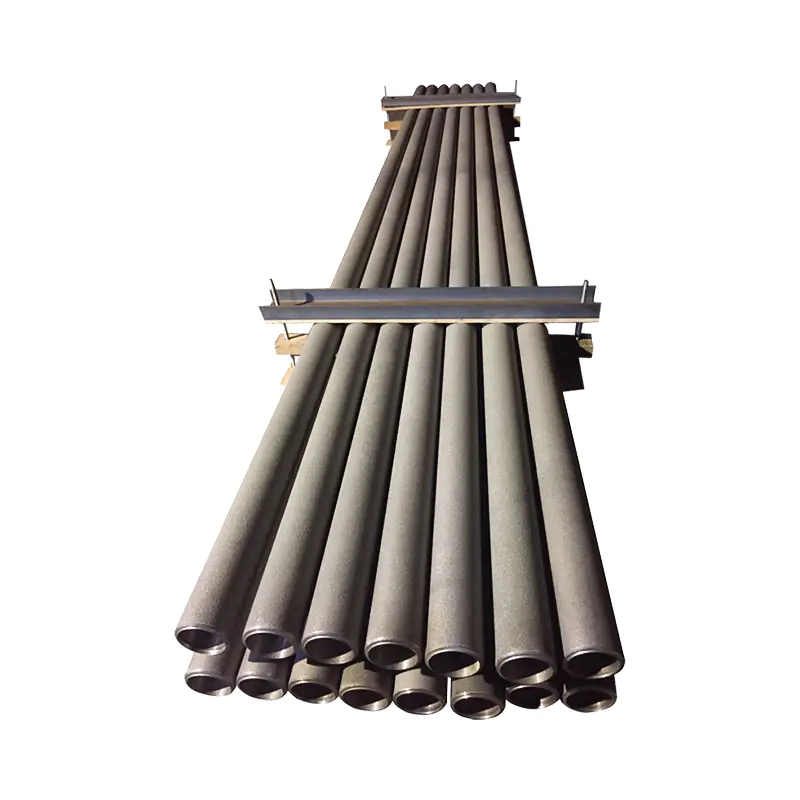 Tubo radiante 1.4852 fundido centrífugamente para calentamiento de hornos Este tubo radiante 1.4852 se produce mediante fundición centrífuga, lo que garantiza una estructura radial densa con baja porosidad. Con una resistencia al calor de hasta 900 °C y diámetros de 50 a 1200 mm, se adapta a diversas aplicaciones de calentamiento de hornos. Ver producto →
La fundición a la cera perdida, incluida la espuma perdida, se elige cuando los contornos son complejos, el espesor de la pared debe ser uniforme o se debe minimizar el mecanizado. Las bandejas, colgadores, soportes y accesorios de precisión se benefician de la forma casi neta y del acabado superficial más fino de la ruta de inversión.
El moldeado en arena con resina sigue siendo el enfoque económico para estructuras grandes y accesorios pesados de más de unos pocos cientos de kilogramos, donde el mecanizado se planifica de todos modos y el costo de un patrón se justifica por la cantidad.
Tres rutas de fundición para piezas de acero resistentes al calor y las familias de componentes que soportan naturalmente. | Proceso | Mejor ajuste | Tamaño sobre | Notas de estructura |
| fundición centrífuga | tubos, rodillos, mangas | 50 a 1000 mm de diámetro, longitud hasta 4000 mm | estructura radial densa, hermética a la presión |
| Fundición a la cera perdida | contornos complejos, forma casi neta | normalmente menos de 100 kg | Paredes delgadas y uniformes, alta precisión dimensional. |
| Moldeo de arena de resina | grandes marcos, accesorios, bases | hasta varias toneladas | geometría flexible, se requiere margen de mecanizado |
Seis puntos para acertar al especificar
- Indique la atmósfera real del horno. Un grado que sobrevive a 1050 °C en el aire puede fallar rápidamente en una atmósfera de carburación enriquecida porque el carbono se difunde en la aleación y destruye la ductilidad.
- Defina el ciclo térmico, no solo la temperatura máxima. Número de ciclos, velocidad de calentamiento y fatiga térmica del medio de enfriamiento; Los hornos discontinuos generalmente matan los accesorios más rápido que los hornos continuos.
- Establezca reglas dimensionales apropiadas para el casting. Los ángulos de desmoldeo, los márgenes de mecanizado y el espesor mínimo de la sección deben ser realistas para el proceso seleccionado, o la pieza sufrirá tensiones internas debido a la solidificación.
- Elija un paquete de inspección para el nivel de riesgo. La espectroscopia de lectura directa cubre la química, el examen metalográfico verifica la estructura y el escaneo tridimensional verifica las dimensiones críticas en marcos complejos.
- Aprobar las condiciones de reparación de soldadura con antelación. Las piezas fundidas de larga duración casi siempre se reparan en algún momento; El tratamiento térmico de relleno, precalentamiento y posterior a la soldadura coincidente determina si la reparación sobrevive el primer año.
- Solicite evidencia de servicio anterior. Dos fundiciones pueden fundir la misma calidad nominal con comportamiento diferente debido a la entrada, la temperatura de vertido y el tratamiento térmico; La experiencia con el mismo tipo de pieza en el mismo tipo de horno es información que no contiene ningún dibujo.
Lo que cada industria necesita de un proveedor de fundición
Las plantas de tratamiento térmico hacen funcionar bandejas de material, marcos de soporte, retortas y juegos completos de accesorios por encima de 900 °C durante miles de horas. La distorsión y la carburación, en lugar de la fusión, deciden cuándo se retira una pieza. Por eso el programa de partidos de nuestro industria de tratamiento térmico Los clientes confían en las piezas fundidas 1.4848 y 2.4879, y por qué los marcos se funden en una sola pieza en lugar de soldarse a partir de varias placas siempre que el diseño del horno lo permite.
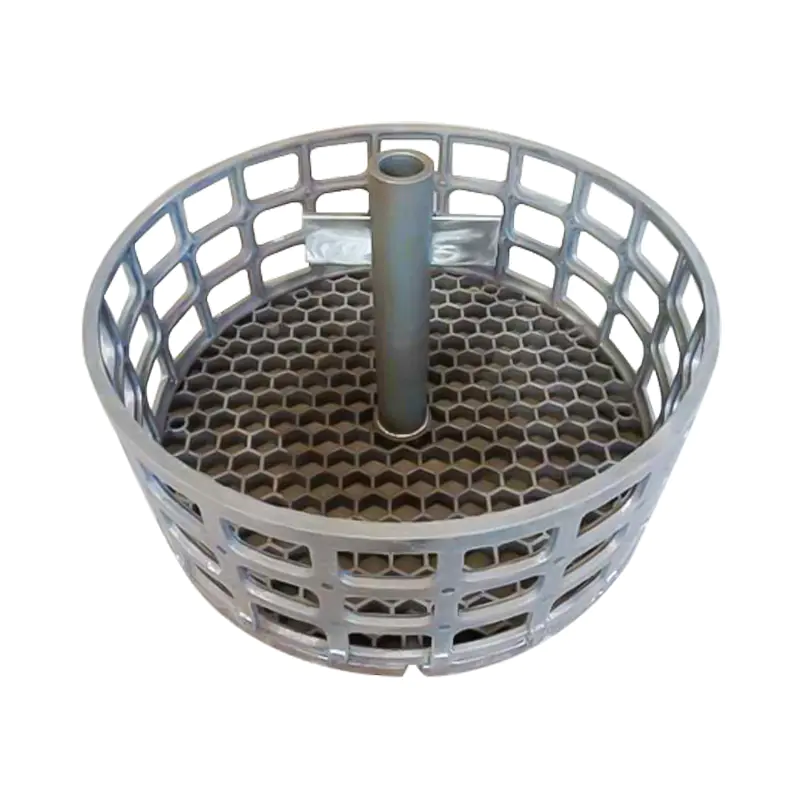 1.4848 Marco de tratamiento térmico para cargas de alta temperatura Fundido en acero resistente al calor 1.4848, este marco está construido para uso repetido en hornos de alta temperatura. Ofrece una fuerte resistencia a la oxidación y un soporte estable para las piezas de trabajo, con un diseño que maximiza el espacio y evita el desplazamiento. Ver producto →
Las acerías y las líneas de tratamiento térmico continuo utilizan rodillos de solera y rodillos refrigerados por agua bajo carga mecánica cíclica. La combinación de alta temperatura del metal y enfriamiento interno crea gradientes térmicos pronunciados, por lo que la pared de fundición que soporta la carga debe estar libre de porosidad. Los tubos radiantes enfrentan condiciones similares, con temperaturas máximas del metal cercanas a los 1100 °C y una atmósfera oxidante o reductora en el interior dependiendo de la configuración del quemador.
Los proyectos químicos y petroquímicos mezclan temperatura con corrosión. En esas aplicaciones, los tubos fundidos austeníticos y dúplex, como CD3MN 2205 y CF3M 316L, protegen las camisas y los componentes del intercambiador que deben permanecer herméticos tanto en ambientes ácidos como con contenido de cloruro.
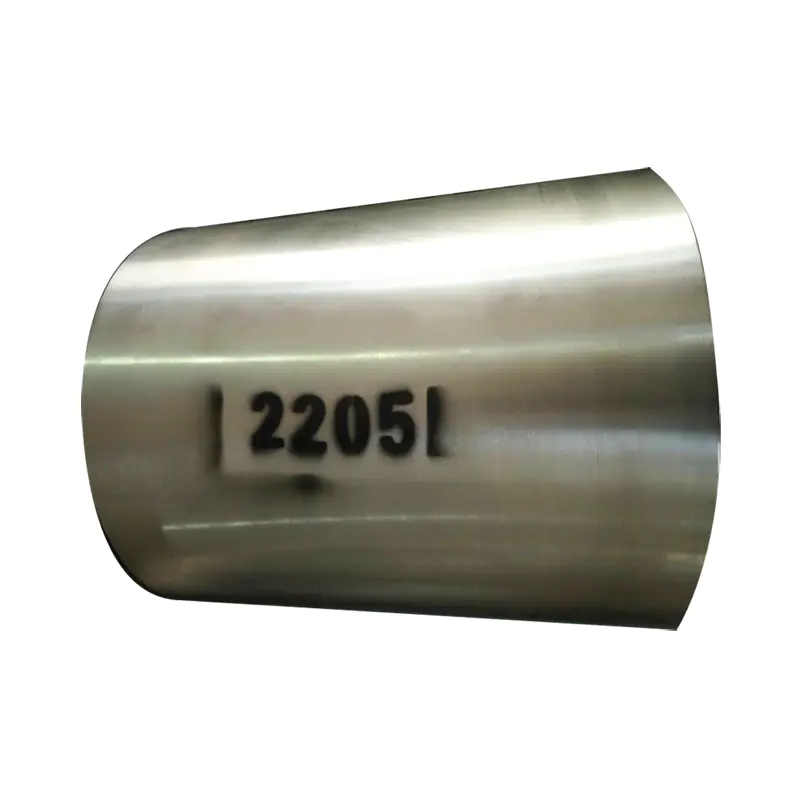 2205 (CD3MN) Mangas resistentes a la corrosión para bombas Hechos de acero inoxidable dúplex 2205, estos manguitos resisten las picaduras, la corrosión por cloruros y la corrosión por tensión. Son adecuados para sistemas de bombas que manejan ácidos fuertes, álcalis y otros líquidos corrosivos, lo que garantiza una larga vida útil y estabilidad mecánica. Ver producto →
Por qué las piezas fallan antes de tiempo y cómo prevenirlo
Los fallos prematuros en piezas fundidas de acero resistentes al calor suelen deberse a uno de cuatro mecanismos, cada uno con una contramedida práctica.
- El agrietamiento por fatiga térmica comienza en esquinas afiladas y cambios de sección abruptos. Distribuya la rigidez gradualmente y agregue radios donde el diseño lo permita.
- Las incrustaciones de oxidación reducen el muro de carga con el tiempo. Si la atmósfera es agresiva, agregue un margen de corrosión al inicio de su vida útil en lugar de descubrir pérdida de sección después de dos años.
- La carburación cambia la aleación de dúctil a frágil. Si la atmósfera del horno es rica en carbono, supervise la captación de carbono en una muestra de repuesto a intervalos programados y planifique el reemplazo antes de que la ductilidad caiga por debajo de un nivel seguro.
- La deformación por fluencia sigue la temperatura real del metal. Un termopar de control lee la atmósfera del horno, no la aleación; Proyecciones de vida base sobre la temperatura medida de la pieza.
La fundición de acero resistente al calor premia la misma disciplina que los hornos a los que sirve: condiciones operativas claras, materiales controlados y datos de inspección honestos. Cuando la calidad, el proceso y la geometría se especifican como un solo sistema, las piezas del horno dejan de ser averías de emergencia y se convierten en mantenimiento programado. Cuando no es así, el pedido de reemplazo termina nuevamente en la mesa de dibujo.


 English
 Español
 عربى