Cuando una planta de tratamiento térmico reemplaza un horno discontinuo por una línea continua, las primeras piezas que fallan suelen ser los tubos radiantes o los rodillos del horno. La razón rara vez es sólo el grado de la aleación. Las piezas fundidas centrífugas de alta aleación fallan tempranamente cuando el espesor de la pared varía, cuando la velocidad de giro es inconsistente o cuando la estructura fundida no se inspecciona antes del mecanizado. Si compra estas piezas, trate la compra como un problema de especificación y verificación, no como un problema de número de catálogo.
Esta guía explica qué son las piezas fundidas centrífugas de alta aleación, cómo comparar grados como 1.4848, 1.4852, 2.4879, 316L, 2205, 440C y GX280 KMTBCr26, y qué verificar antes de realizar un pedido. El objetivo práctico es simple: hacer coincidir la pieza fundida con la atmósfera del horno, el patrón de desgaste o el medio corrosivo, luego confirmar que el proveedor pueda mantener las dimensiones y la estructura por las que usted pagó.
¿Qué hace que las piezas fundidas centrífugas de alta aleación sean diferentes?
La fundición centrífuga vierte metal fundido en un molde giratorio. La fuerza centrífuga empuja el metal hacia afuera, por lo que primero se forma la pared exterior y se solidifica bajo presión. Por eso el proceso se adapta a piezas cilíndricas o simétricas: tubos, rodillos, camisas, cilindros y anillos. Para los grados de alta aleación, el beneficio no es sólo la forma. El proceso puede producir una pared densa con menos poros de contracción que una fundición estática en arena de la misma sección, y no depende de elevadores discretos o puntos de alimentación para evitar la porosidad atrapada.
Alta aleación significa que el material contiene suficiente cromo, níquel, silicio u otros elementos para sobrevivir al calor, el desgaste o la corrosión. Un rodillo simple de acero al carbono puede costar menos, pero se escalará, deformará o desgastará en un horno. Se especifica una fundición centrífuga de alta aleación cuando la pieza debe mantener su forma y superficie a temperatura, o cuando un medio corrosivo o abrasivo destruiría un tubo de menor calidad.
La desventaja es que la fundición centrífuga no es un reemplazo universal de la fundición con arena o de inversión. Es mejor para piezas redondas, huecas o simétricas. Los soportes complejos, las aletas delgadas y las cavidades internas estrechas generalmente se someten a fundición a la cera perdida o moldeado en arena. El comprador primero debe confirmar que la geometría de la pieza se ajusta al proceso y luego comparar los requisitos de aleación y de inspección.
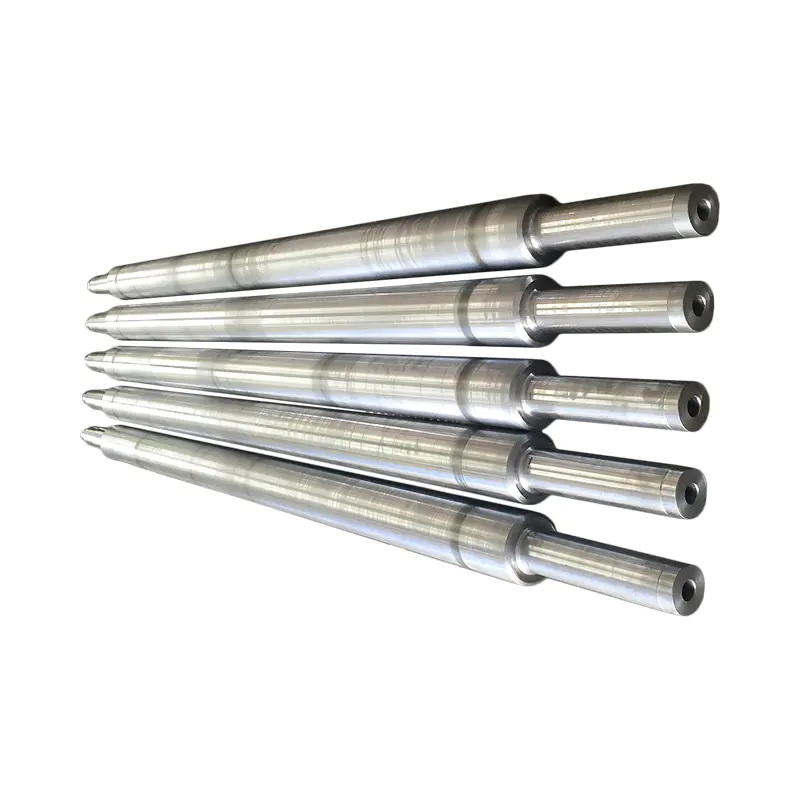 Gama personalizada de tubos de acero resistentes al calor de fundición centrífuga Explore tubos y rodillos resistentes al calor de fundición centrífuga personalizados, incluidas las variantes 1.4848, 1.4852 y 2.4879, y luego compare las necesidades de inspección y aleaciones. Ver producto →
Los productos centrífugos resistentes al calor típicos incluyen tubos radiantes, rodillos de horno, rodillos enfriados por agua y tubos radiantes tipo W. Las versiones resistentes al desgaste incluyen cilindros abrasivos de alta dureza y carcasas de maquinaria minera. Las versiones resistentes a la corrosión incluyen manguitos 2205 y 316L para líneas de productos químicos y galvanizado.
Adaptación de los grados de aleación al calor, el desgaste y la corrosión
El grado de aleación es el punto de partida, pero las condiciones de funcionamiento deciden la elección final. Un rodillo de horno en una línea continua ve una carga diferente a la de una bandeja de horno discontinuo. Una manga en una línea química sufre un ataque diferente al de una carcasa minera. Utilice la siguiente comparación como una lista corta, no como una especificación final.
Tabla 1: Grados comunes de fundición centrífuga de alta aleación y su enfoque de servicio típico. La selección final depende de la temperatura, la atmósfera, la carga y el medio de corrosión. | Grado | Carácter de aleación clave | Enfoque de servicio típico | Piezas de ejemplo |
| 1,4848 (GX40CrNiSi25-20) | Alto Cr y Ni, resistente al calor. | Soportes para hornos de alta temperatura | Bandeja de alimentación inferior, bandejas de horno continuo, marcos de tratamiento térmico |
| 1.4852 (GX40NiCrSiNb35-26) | Nb-estabilizado, resistente al calor | Rodillos de horno y tubos radiantes. | Rodillo de solera de horno, tubo radiante, tubo radiante tipo W |
| 2,4879 (GNiCr28W) | Ni-Cr-W, ciclos térmicos severos | Transporte y calentamiento a alta temperatura. | Transportador de tornillo, rodillo de horno, tubo radiante de calefacción |
| HP tipo 26Cr35Ni | Alto Ni y Cr, variante de aleación de cobre. | Mezcla química y de alta temperatura. | agitador |
| 316L (CF3M) | Acero inoxidable austenítico con cojinete de Mo | Resistencia a la corrosión | Rodillo de fregadero de línea galvanizado con funda anticorrosión de larga duración |
| 2205 (CD3MN) | Inoxidable dúplex | Servicio de corrosión y cloruro. | Manga resistente a la corrosión |
| 440C | Alto carbono, alta dureza | Desgaste abrasivo | Cilindro interior de rectificado de alta dureza |
| GX280 (KMTBCr26) | Hierro blanco alto Cr | Abrasión severa | Carcasa de maquinaria minera, cilindro interior resistente al desgaste |
Dos errores son comunes. Primero, elegir un grado superior al que necesita la aplicación. Eso agrega costos sin mejorar el servicio si el modo de falla es en realidad una sobrecarga mecánica o un mal ajuste. En segundo lugar, copiar una calidad de un horno o línea diferente. Pequeños cambios en la atmósfera, el azufre, el cloruro o los ciclos térmicos pueden trasladar la elección correcta de una familia a otra. Un proveedor que puede mostrar análisis químicos y estructura metalográfica es más útil que uno que solo incluye el nombre del grado.
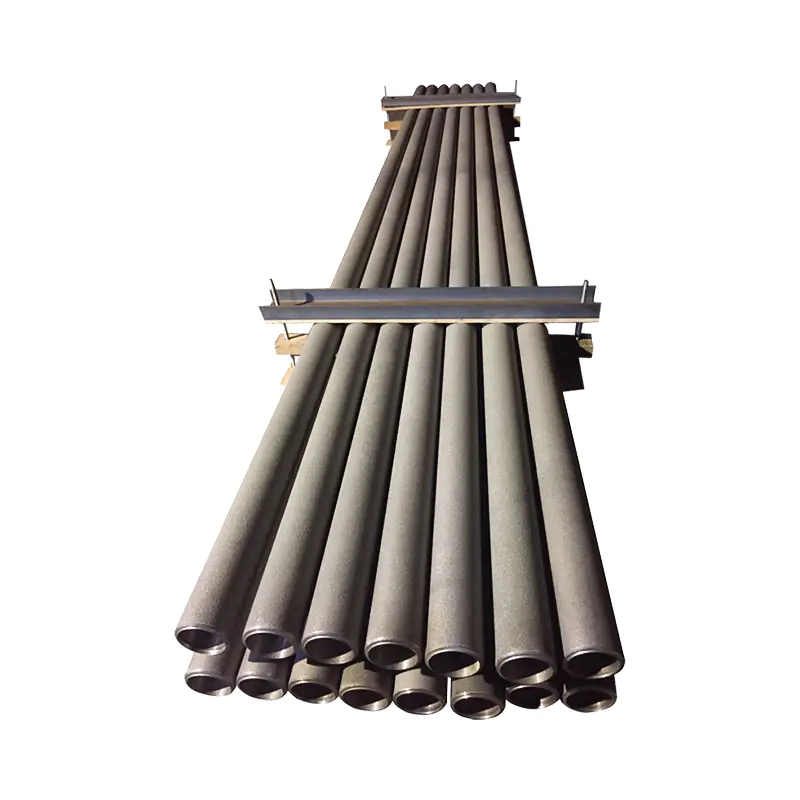 1.4852 Tubo radiante de fundición centrífuga GX40NiCrSiNb35-26 para calefacción de hornos Vea este tubo radiante resistente al calor para calentamiento de hornos, con servicio a 900 °C, rango de tamaño φ50–φ1200 y química especificada de 24–27 % Cr/33–36 % Ni. Ver producto →
Por ejemplo, los tubos radiantes 1.4852 a menudo se especifican cuando el tubo debe resistir la oxidación y mantener la resistencia a la fluencia. Si el tubo también sufre una fuerte abrasión debido a una carga en movimiento, es posible que se necesite una calidad resistente al desgaste. Si el tubo ve cloruros o ácidos, una funda 316L o 2205 puede ser la mejor opción.
Fundición centrífuga versus fundición en arena y a la cera perdida
La elección del proceso afecta la tolerancia del espesor de la pared, el acabado de la superficie, el costo de las herramientas y la cantidad de piezas que se pueden pedir. La siguiente tabla ofrece una comparación práctica para piezas de alta aleación. Está escrito para debates sobre adquisiciones, no para un libro de texto.
Tabla 2: Comparación de procesos para piezas fundidas industriales de alta aleación. La fundición centrífuga gana en densidad cilíndrica y rango de tamaño, pero no es la mejor ruta para todas las geometrías. | Proceso | Mejores formas | Pared y tamaño típicos | Costo relativo de herramientas | Costo relativo de la pieza | Riesgo clave |
| fundición centrífuga | Tubos, rodillos, manguitos, anillos. | Diámetro 50-1000 mm, longitud hasta 4000 mm | Medio | Medio to high | Velocidad de giro y uniformidad de la pared. |
| Fundición en arena de resina | Grandes marcos, bandejas, carcasas. | Secciones grandes y pesadas | Bajo a medio | Bajo a medio | Limpieza de porosidad y superficies. |
| Fundición a la cera perdida | Piezas complejas, de pared delgada y precisas | Pequeño a mediano, alto detalle | Alto | Alto | Límite de tamaño y costo |
Si la pieza es un tubo recto o escalonado, la fundición centrífuga generalmente proporciona una mejor estructura interna y menos margen de mecanizado que la fundición en arena. Si la pieza es un marco rectangular grande, el moldeado de arena con resina suele ser más práctico. Si la pieza tiene pasajes internos finos o un perfil exterior complejo, la fundición a la cera perdida puede ser la única opción. La cuestión de compra no es qué proceso es mejor en general, sino qué proceso coincide con el dibujo y el modo de falla.
Para los componentes del horno, el industria de tratamiento térmico a menudo necesita una combinación de rutas de proceso. Un tubo radiante puede ser de fundición centrífuga, mientras que un accesorio o bandeja puede ser de fundición con arena. Un proveedor que controla más de un proceso puede reducir la cantidad de proveedores y mantener tolerancias consistentes en todo el ensamblaje.
Lista de verificación de especificaciones e inspección para compradores
Antes de aprobar una orden de compra de piezas fundidas centrífugas de alta aleación, escriba los siguientes puntos. Estos son los detalles que deciden si la pieza encaja, dura y se puede rastrear si algo sale mal.
- Revisión de dibujo y grado de aleación. Confirme el grado exacto, incluido cualquier sufijo como GX40CrNiSi25-20 o CF3M. No acepte una descripción genérica de "acero resistente al calor".
- Composición química. Solicite el resultado de un espectrómetro de lectura directa o un informe de prueba de fábrica certificado para el calor. Verifique el carbono, cromo, níquel, silicio y cualquier elemento estabilizador con el estándar.
- Espesor de pared y concentricidad. Para tubos y rodillos, especifique la pared mínima, la pared máxima y la excentricidad permitida. Un tubo visualmente redondo aún puede estar demasiado desequilibrado para mecanizarlo limpiamente.
- Longitud y rectitud. Confirme la longitud total, la preparación de los extremos y la tolerancia de rectitud. Es posible que los rodillos largos necesiten aliviar la tensión antes del mecanizado final.
- Estructura metalográfica. Para servicio a alta temperatura, solicite un examen metalográfico para confirmar la estructura fundida y verificar si hay porosidad excesiva o inclusiones.
- Ensayos no destructivos. Acuerde una inspección con tinte penetrante, ultrasónica o radiográfica cuando la pieza sea crítica. Indique el nivel de aceptación, no sólo el método.
- Mecanizado y tratamiento térmico. Confirme si el proveedor mecaniza la pieza o suministra una pieza de fundición preliminar. Si se requiere tratamiento térmico preguntar por el ciclo y resultado de dureza.
- Marcado y trazabilidad. Exija el número de serie, el grado y la referencia de la orden de compra en la pieza o en una etiqueta duradera. Esto es importante cuando varias aleaciones tienen un aspecto similar después de la voladura.
- Embalaje y envío. Para tubos y rodillos largos, especifique protección de extremos, espacio entre soportes y protección contra la humedad. Una buena fundición puede verse dañada por un mal bloqueo.
Un proveedor con equipos de acabado internos a menudo puede cumplir estos requisitos mejor que una empresa comercial. Puede controlar la transición de la fundición al tratamiento térmico y al mecanizado sin enviar la pieza entre varios talleres. Eso reduce la posibilidad de que las dimensiones se muevan después de la inspección final.
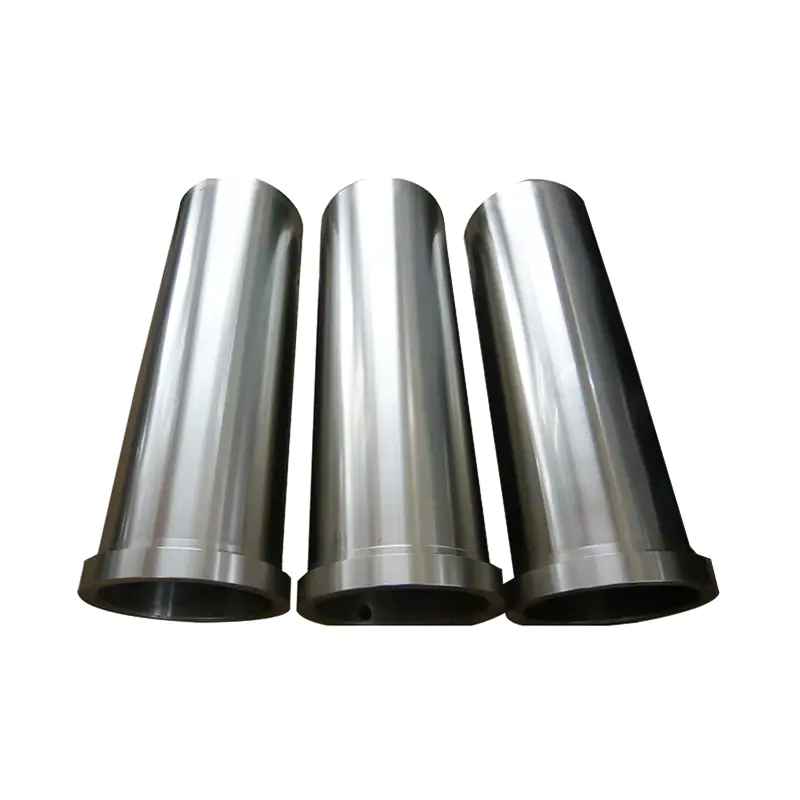 Cilindro interior resistente al desgaste GX280 KMTBCr26 para equipos de minería Vea este cilindro interior templado de fundición centrífuga para minería de alta carga y molienda de polvo, con HRC superior a 60 y rendimiento estable bajo impacto y desgaste. Ver producto →
Para piezas resistentes al desgaste como los cilindros internos GX280 KMTBCr26, se aplica la misma lógica. La dureza y la microestructura determinan la vida útil, por lo que el plan de inspección debe incluir pruebas de dureza y una verificación de defectos de fundición. Un precio bajo por kilogramo no tiene sentido si la pieza falla en semanas.
Donde las piezas fundidas centrífugas de alta aleación ganan su costo
Las piezas fundidas centrífugas de alta aleación suelen representar una pequeña parte del presupuesto de capital de una planta, pero una gran parte de su coste de mantenimiento. Obtienen su costo cuando reducen el tiempo de inactividad no planificado, mantienen la estabilidad dimensional y sobreviven al ataque específico en el proceso. El siguiente árbol muestra las principales rutas de aplicación de estas piezas fundidas.
- Tratamiento térmico
- Tubos radiantes y tubos radiantes tipo W
- Rodillos de horno, rodillos de solera y rodillos refrigerados por agua
- Bandejas, marcos, marcos de material de carga y cremalleras
- Procesamiento químico
- Manga resistente a la corrosións in 2205 and 316L
- Alto-temperature agitators
- Siderurgia y metalurgia
- Rodillos de solera de horno y rodillos de horno de calefacción
- Tubos radiantes para líneas de recalentamiento y tratamiento térmico.
- Otras líneas industriales
- Rodillos de fregadero de línea galvanizados
- Piezas de parrilla de incineración de residuos
- Cilindros interiores y carcasas de maquinaria minera resistentes al desgaste
En cada caso, la decisión de compra debe partir del modo de fallo. Si la pieza vieja se agrietó, verifique el ciclo térmico y el diseño del soporte. Si se redujo, verifique la atmósfera y la aleación. Si se desgasta, comprobar la abrasión y la dureza. Si se corroyó, verifique la química y el nivel de cloruro. El molde de reemplazo debe abordar ese modo, no simplemente coincidir con el dibujo anterior.
Para los compradores que desean un punto de partida técnico, el Principios básicos y características del proceso de fundición centrífuga. Explique cómo la velocidad de rotación, la temperatura del molde y la velocidad de vertido afectan la pared final. Esas variables suelen ser más importantes que el nombre de la aleación cuando una pieza falla prematuramente.
Cómo evaluar un proveedor de fundición centrífuga de alta aleación
El rango de procesos y el equipo de inspección de un proveedor le indican lo que puede controlar. Para piezas fundidas centrífugas de alta aleación, busque tres capacidades. En primer lugar, ¿puede el proveedor fabricar el diámetro y la longitud requeridos? Una gama de 50 mm a 1000 mm de diámetro y hasta 4000 mm de longitud cubre muchos rodillos de horno y tubos radiantes. En segundo lugar, ¿puede controlar la química y la estructura? La espectrometría de lectura directa, la espectrometría portátil, la metalografía y el escaneo 3D son herramientas prácticas para este trabajo. En tercer lugar, ¿puede terminar la pieza? Los hornos de tratamiento térmico y los equipos de mecanizado reducen el riesgo de daños por manipulación y pérdida de tolerancia entre talleres.
La capacidad de producción también influye en el tiempo de entrega. Una capacidad de fundición anual de varios miles de toneladas no es garantía de calidad, pero sí demuestra que el proveedor puede manejar pedidos repetidos y campañas más grandes. Para los compradores de exportaciones, el soporte lingüístico y la experiencia con los estándares internacionales de embalaje son útiles. Solicite muestras de registros de inspección de grado y forma similares, no solo un folleto general.
Las piezas fundidas centrífugas de alta aleación no son un producto básico. El mismo grado nominal puede funcionar de manera muy diferente según la velocidad de centrifugado, la uniformidad de la pared, el tratamiento térmico y la inspección. Comience con el modo de falla, elija el proceso que se ajuste a la geometría, seleccione la aleación para el entorno real y escriba los requisitos de inspección en el pedido. Este enfoque no abaratará el casting, pero hará que la compra sea predecible. Si necesita comparar un tubo radiante, un rodillo de horno, una manga resistente a la corrosión o un cilindro resistente al desgaste, solicite la calidad, el informe de prueba y la tolerancia de mecanizado antes de comparar precios.


 English
 Español
 عربى