Una planta química reemplaza las camisas de las bombas de 316L cada ocho meses. Una segunda planta gestiona lo que parece ser el mismo manga desde hace seis años. Ambos llevan la misma designación de aleación en el certificado de la fábrica. La diferencia radica en la ruta de fundición, la forma en que se solidificó el metal y lo que se inspeccionó antes de empacar las piezas para su envío.
Tres variables deciden cuánto dura una pieza fundida de acero inoxidable: la familia de grados, el proceso de fundición y los criterios de aceptación escritos en el pedido. Si hace los tres correctamente, la pieza se comportará como promete la hoja de datos de calificaciones. Si se falla uno, el fallo aparece en el campo, donde la corrección cuesta un múltiplo del propio casting.
La siguiente secuencia es deliberada: modo de falla primero, proceso segundo, tercer grado, papeleo al final.
Comience con el modo de falla, no con la temperatura de dibujo.
Nombra el mecanismo que retirará la pieza. Un rodillo de horno a 1.050 °C no se corroe; se oxida, se arrastra y se agrieta por fatiga térmica a medida que funcionan los quemadores. Un rodillo fregadero de una línea de galvanización se disuelve en zinc fundido. Una carcasa minera está siendo erosionada por el mineral. Ninguna aleación es fuerte en los tres frentes, por lo que la lista de grados se reduce en el momento en que se nombra el mecanismo.
Tabla 1: Modos de falla en piezas fundidas de acero inoxidable y los ítems de especificación que controlan cada uno de ellos. | Modo de falla | ¿Qué impulsa la resistencia? | Grados típicos | Qué debe indicar la especificación |
| Oxidación y fluencia por encima de 900 °C. | Contenido de cromo y níquel, estabilización de niobio o tungsteno, espesor de la sección | 1,4848 (GX40CrNiSi25-20), 1,4852 (GX40NiCrSiNb35-26), CV 26Cr35Ni, 2,4879 (GNiCr28W) | Grado, temperatura de servicio, atmósfera del horno, carga mecánica, espesor mínimo de pared |
| Corrosión localizada en cloruros y ácidos. | Balance de molibdeno y nitrógeno, bajo contenido de carbono, ferrita y austenita. | 2205 (CD3MN), 316L (CF3M) | Método de prueba de corrosión y nivel de aceptación; relación de fase para grados dúplex |
| Abrasión y erosión | Volumen y morfología del carburo, dureza aparente. | 440C, GX280 (KMTBCr26) | Valor de dureza medido a una profundidad acordeada debajo de la superficie. |
| Ciclismo térmico | Ductilidad, redes de bajo carburo en los límites de grano. | 1.4852, 2.4879, caballos de fuerza 26Cr35Ni | Recuento de ciclos, tasas de calentamiento y enfriamiento, política de soldadura de reparación. |
El nombre de un grado es una caja de química, no una garantía de calidad. GX40CrNiSi25-20 fija rangos para cromo, níquel, silicio y carbono; no dice nada sobre el tamaño del grano, los carburos en los límites del grano o la porosidad interna. Dos fundiciones pueden enviar "1.4848" y entregar piezas con vidas útiles muy diferentes.
Los techos de oxidación publicados dan una clasificación aproximada, que vale la pena tener en cuenta siempre que un dibujo indique una temperatura sin carga:
1.4848 1050°C
HP 26Cr35Ni 1100°C
1.4852 1150°C
2.4879 1200°C
La escalada comienza a 900 °C. Estos son techos indicativos de servicio continuo tomados de la literatura de calidad y se desplazan hacia abajo una vez que la pieza soporta carga, se asienta en una atmósfera que contiene azufre o realiza ciclos varias veces por hora. Una bandeja muy cargada que sobrevive a 1.050 °C en un horno estable puede fallar rápidamente en un ciclo que se repite cada veinte minutos.
La ruta del casting decide la solidez más que la calificación
La fundición de acero inoxidable no es un solo proceso. Dominan tres rutas, y cada una tiene una geometría que maneja bien y una geometría con la que lucha.
- La fundición a la cera perdida cubre los patrones de cera en cerámica, quema la cera y llena la cavidad con metal. Se adapta a paredes delgadas, detalles finos y cavidades internas, y ofrece las tolerancias de fundición más estrictas de los tres. El tamaño de la pieza es el límite, porque el costo de la carcasa aumenta con el volumen.
- La fundición centrífuga vierte metal en un molde giratorio, de modo que la fuerza centrífuga presiona la pared hacia afuera mientras el gas y la escoria migran al orificio y se eliminan mediante mecanizado. La pared es densa y de baja porosidad, razón por la cual fundición centrífuga es la ruta estándar para rodillos de hornos, tubos radiantes y manguitos resistentes a la corrosión. Los diámetros de 50 mm a 1000 mm y longitudes de hasta 4000 mm cubren la mayoría de los componentes de hornos y líneas de proceso.
- El moldeado en arena de resina maneja piezas pesadas y asimétricas: bridas profundas, salientes y secciones gruesas que ninguna máquina de hilar puede producir. Las tolerancias son más generales, por lo que debe planificar un margen de mecanizado mayor y esperar una mayor variación dimensional entre lotes.
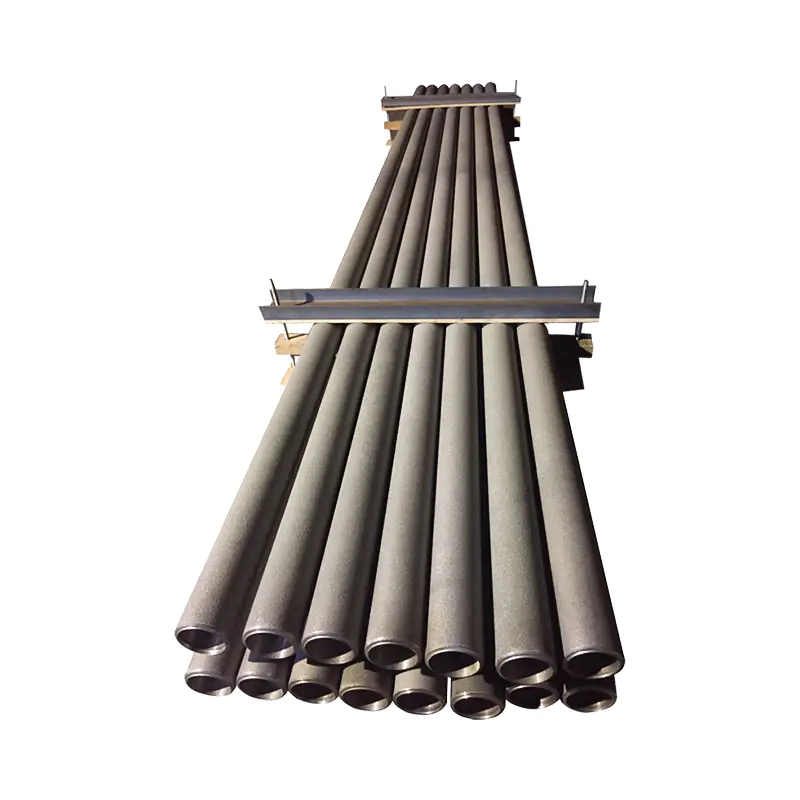 1.4852 Tubo radiante centrífugo fundido resistente al calor Tubo radiante de fundición centrífuga 1.4852 para hornos de calefacción; compare su geometría y la construcción de tuberías resistentes al calor al seleccionar una ruta de fundición. Ver producto →
Utilice la geometría para elegir la ruta incluso antes de discutir la pendiente:
- ¿La pieza terminada es un tubo, manguito o rodillo con forma rotacional?
- Sí, y debes resistir el calor o la corrosión: fundición centrífuga. Pared sonora, baja porosidad, envolvente de amplias dimensiones.
- No: continúa abajo.
- ¿La pieza tiene paredes delgadas, detalles finos o cavidades internas?
- Sí: microfusión. Mejor acabado superficial y tolerancia, tamaño limitado por el costo de la carcasa y el patrón.
- No: moldura de arena de resina. Piezas pesadas o con novias, con un margen mayor previsto.
El orden importa. Una química perfecta 2.4879 vertida en un molde estático y dejada con porosidad de gas debajo de una novia falla más rápido que un grado menos exótico que fue fundido centrífugamente.
Tratamiento térmico y mecanizado: las líneas de costos que los compradores olvidan
Las piezas fundidas normalmente se envían como fundidas, recocidas en solución o recocidas en solución más mecanizadas en bruto. Elegir la condición incorrecta cambia tanto el costo como el riesgo.
- Los grados dúplex como 2205 (CD3MN) necesitan la ruta de enfriamiento correcta después del recocido en solución para mantener el equilibrio de ferrita y austenita cerca de 50/50. El enfriamiento entre 600 y 950 °C precipita la fase sigma, y un manguito que sale de la fábrica en una proporción desequilibrada tiende a agrietarse lentamente en lugar de deformarse.
- Los grados austeníticos resistentes al calor se soportan por recepción durante millas de horas a temperatura, no por enfriamiento. Su ductilidad a temperatura ambiente es lo que permite su manipulación y ajuste en campo, por lo que debe acordarse por escrito cualquier paso de enfriamiento y recocido con la fundición.
- El margen de mecanizado no es un número general. Agréguelo encima de la pared mínima, no de la pared nominal. Un margen de 3 mm tomado de una pared nominal de 12 mm deja 9 mm; el mismo margen tomado de un mínimo de 10 mm se aplica a la parte inferior del diseño.
- Redactar una política de soldadura de reparación. Las reparaciones locales incontroladas en una pieza fundida resistente al calor crean una zona dura y propensa a agrietarse exactamente donde el gradiente térmico es peor.
Cinco cheques de aceptación por los que vale la pena pagar
La inspección es donde la especificación deja de ser un documento y pasa a ser un casting. Estas cinco comprobaciones detectan la mayoría de los defectos que de otro modo aparecerían en el servicio.
Tabla 2: Cinco controles de aceptación que detectan la mayoría de las piezas fundidas de acero inoxidable defectuosas antes del envío. | comprobar | Método | lo que atrapa | Costo de omitirlo |
| composición quimica | Espectrometría de emisión óptica, de mesa o portátil | Calientas fuera de grado, aleación sustituida o diluida | Falla rápida por oxidación o corrosión sin causa visible. |
| Microestructura | sección metalográfica | Redes de carburo con límite de grano, fase sigma en dúplex, relación de fase incorrecta | Agrietamiento frágil dentro de los primeros ciclos térmicos. |
| solidez interna | Radiografía o pruebas ultrasónicas en zonas acordadas. | Contracción, porosidad de gas, lágrimas calientes. | Rutas de fuga en manguitos y tubos después del mecanizado |
| Dimensiones y espesor de pared. | Escaneo 3D o CMM contra el modelo | Paredes delgadas, ovalidad, deriva de rectitud. | Fallos de instalación en el campo y puntos calientes locales |
| Dureza superficial (piezas de desgaste) | Probador de dureza portátil a una profundidad acorde | Piel suave sobre un núcleo endurecido, o al revés | Vida útil a la mitad de la estimación de diseño. |
Pregunte qué controles se realizan internamente. Una fundición que utiliza su propio espectrómetro, banco metalográfico y escaneo dimensional mantiene esos controles dentro del flujo del proceso, lo cual es más rápido y generalmente más económico que el muestreo posterior del hecho por parte de terceros.
Qué contiene una solicitud de cotización viable para fundición de acero inoxidable.
La mayoría de las disputas se remontan a una solicitud de cotización que dejó algo implícito. Una consulta lista para cotizar dice:
- Grado y estándar detrás de él, por ejemplo, designación EN o ASTM, no solo un nombre comercial.
- Ruta de proceso requerida, si la geometría o la vida útil la hacen no negociable.
- Revisión de planos, caras de referencia y espesor mínimo de pared.
- Margen de mecanizado y qué superficies permanecen como fundidas.
- Condición del tratamiento térmico y cualquier operación posterior a la fundición.
- Nivel de ensayos no destructivos, zonas y criterios de aceptación.
- Tipo de certificado de prueba, trazabilidad del número de calor en la propia pieza y política de soldadura de reparación.
- Cantidad, propiedad del patrón y fecha límite para la aprobación del primer artículo.
La omisión más común es el muro mínimo. Los compradores envían habitualmente una dimensión nominal y luego la fundición optimiza el rendimiento en lugar de la sección más delgada que debe sobrevivir una década de ciclos térmicos.
Coincidencia de grado y ruta hacia la industria
Los equipos de tratamiento térmico son la aplicación clásica para los grados resistentes al calor: bandejas, marcos, marcos de material de carga, cremalleras y recuperadores en 1.4848, tubos radiantes y rodillos de horno en 1.4852 o 2.4879, y transportadores de tornillo en 2.4879 donde la abrasión acompaña al calor. el industria de tratamiento termico las compras como accesorios consumibles, lo que pone énfasis en un espesor de pared repetible y una química constante de calor a calor en lugar de una sola pieza heroica.
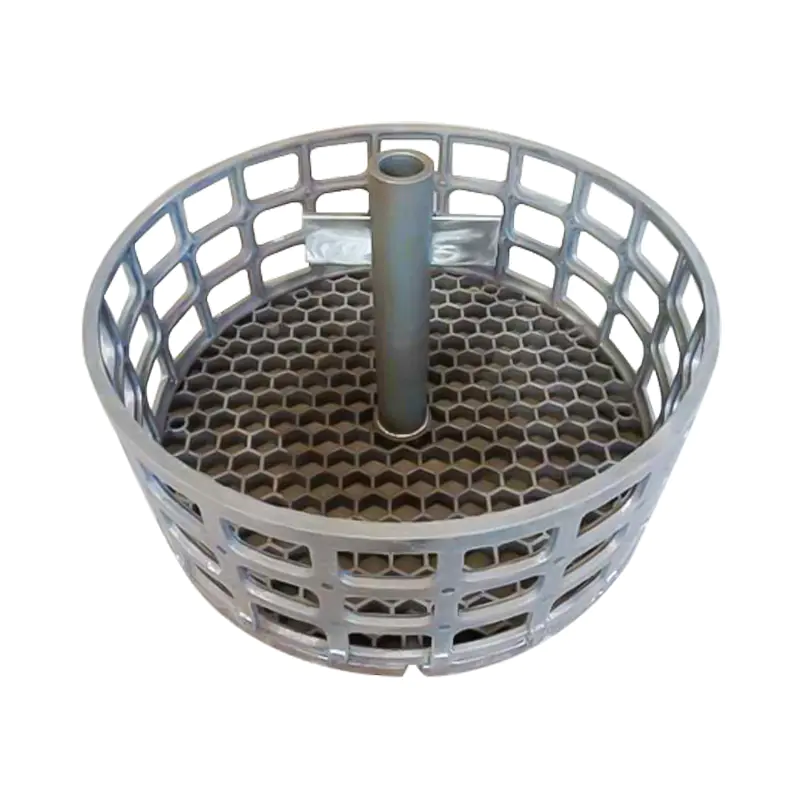 1.4848 Marco de tratamiento térmico para cargas de hornos de alta temperatura Marco 1.4848 de fundición de precisión para cargar piezas de trabajo en hornos de tratamiento térmico, donde el espesor de pared repetible y la química calor a calor respaldan accesorios reutilizables. Ver producto →
Las plantas químicas y petroquímicas necesitan el sesgo opuesto. Las mangas resistentes a la corrosión en 2205 (CD3MN) y 316L (CF3M) protegen los ejes en ambientes clorados y ácidos, mientras que los agitadores de aleación de cobre HP 26Cr35Ni sirven para tareas de mezcla a temperatura. En este caso, los criterios de aceptación deben depender de las pruebas de corrosión y el equilibrio de fases, y la ruta de fundición debería favorecer una pared densa frente a una tolerancia estricta.
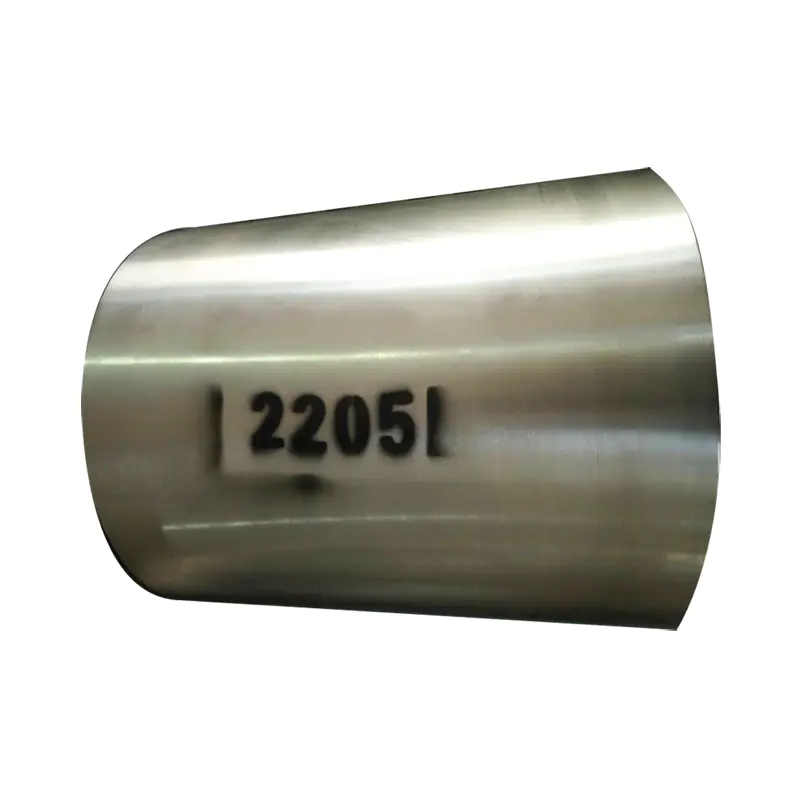 Manga de bomba centrífuga resistente a la corrosión 2205 CD3MN Manguito de fundición centrífuga 2205 (CD3MN) para bombas de agua y ejes de impulsores en servicio de cloruro o ácido, donde las paredes densas y las pruebas de corrosión son importantes. Ver producto →
Las líneas de acero y galvanizado utilizan rodillos de solera de horno, tubos radiantes tipo W y rodillos de fregadero 316L, donde la rectitud y la concentricidad del orificio son tan importantes como la química. Los circuitos de minería y rectificado se encuentran en el otro extremo: los cilindros internos de rectificado 440C y los revestimientos y carcasas de desgaste GX280 (KMTBCr26) se eligen según el contenido de carburo y la profundidad de dureza, y una especificación de dureza de dos puntos rara vez captura lo que la superficie de desgaste realmente necesita.
La fundición de acero inoxidable recompensa a los compradores que especifican el pedido correcto. Nombre el modo de falla, luego bloquee la ruta del proceso, luego deje que el grado se derive de la química que exige el mecanismo. Agregue las cinco verificaciones de inspección y una política de soldadura de reparación escrita, y la funda de ocho meses se convierte en la funda de seis años, hecha con el mismo dibujo y la misma designación de aleación.


 English
 Español
 عربى