Un tubo radiante que se arquea 15 mm después de ocho meses en un horno de carburación continua rara vez constituye un problema en el horno. En la mayoría de las revisiones de fallas, la causa se encuentra en las especificaciones de compra: un grado elegido por la temperatura pero no por la atmósfera, una pared que tiene 1,5 mm de espesor en un lado o un paquete de inspección que se detuvo en un certificado químico.
La versión corta: hacer coincidir la calidad con la atmósfera y la carga mecánica en lugar de con una única cifra de temperatura; tratar la concentricidad de la pared y la solidez del orificio como requisitos mecánicos, no cosméticos; y compre en una fundición que pueda mostrar datos de química, metalurgia y geometría del mismo número de calor. Las secciones siguientes explican por qué esos tres puntos deciden si una fundición centrífuga de alta aleación dura tres años o diez meses.
¿Qué se considera una fundición centrífuga de alta aleación?
Alta aleación generalmente significa un contenido total de aleación superior a aproximadamente el 30%, donde el cromo realiza el trabajo de oxidación y el níquel, tungsteno o niobio mantienen unida la estructura a temperatura. Una gama de fundición en funcionamiento suele cubrir grados austeníticos resistentes al calor como 1,4848 (GX40CrNiSi25-20) y 1.4852 (GX40NiCrSiNb35-26), 2.4879 con base de níquel (GNiCr28W), la familia HP alrededor de 26Cr/35Ni, grados de corrosión como 316L (CF3M) y dúplex. 2205 (CD3MN) y grados de desgaste como GX280 (KMTBCr26).
La fundición centrífuga no es una ruta universal para estas masas fundidas. Produce cuerpos de revolución: tubos, rodillos, manguitos, cilindros y camisas, típicamente de aproximadamente 50 mm a 1000 mm de diámetro exterior y hasta 4000 mm de largo, con paredes de aproximadamente 8 mm hacia arriba. Pregunte por una forma fuera de ese sobre y la respuesta honesta es un proceso diferente, generalmente arena o fundición a la cera perdida. La mecánica está cubierta en esta descripción general de principios de fundición centrífuga , que vale la pena leer antes de congelar un dibujo.
Por qué el proceso es adecuado para fundidos con alta aleación
La alta aleación fundida es lenta y pierde fluidez rápidamente, que es exactamente la razón por la que girar un molde funciona tan bien. El metal se vierte en un molde giratorio y se arroja contra la pared, por lo que el llenado se realiza bajo presión centrífuga en lugar de solo por gravedad. Las capas de óxido, la escoria y el gas migran al orificio, que posteriormente se elimina mediante mecanizado, dejando una pared más densa y limpia que una pieza fundida estática de la misma sección.
Dos consecuencias importan comercialmente. En primer lugar, no se necesitan elevadores ni alimentadores, por lo que el rendimiento suele ser del 70-85 % frente al 50-60 % en un trabajo de arena estática, lo cual es significativo cuando la masa fundida tiene un 60 % de níquel. En segundo lugar, la solidificación se realiza direccionalmente desde el exterior hacia el interior, produciendo una estructura de grano fina orientada radialmente que resiste la fatiga térmica en hornos cíclicos.
Las compensaciones son igualmente reales. Las propiedades no son idénticas en todas las direcciones, por lo que un tubo cargado en flexión transversal debe especificarse teniendo esto en cuenta. El orificio también es tan sólido como el margen de mecanizado que se le deja, y un proveedor que ofrece un margen cero en el diámetro interior está indicando un riesgo, no un ahorro.
Adaptación del grado al deber
La selección del grado generalmente sale mal de dos maneras: comprando más aleación de la necesaria para el servicio o comprando una clasificación de temperatura sin verificar la atmósfera. Los ambientes carburantes, oxidantes, sulfurantes y de metal fundido atacan diferentes elementos, por lo que el mismo grado puede ser generoso en un horno y marginal en otro.
Mapa de grados indicativo para piezas fundidas centrífugas de alta aleación; Los límites reales dependen de la carga, la atmósfera, los ciclos térmicos y el espesor de la pared. | Grado | quimica tipica | Techo indicativo | Donde se gana el sustento |
| 1.4848 (GX40CrNiSi25-20) | 25Cr/20Ni/Si | ~1100°C | Bandejas, marcos, muebles de horno, tubos recuperadores. |
| 1.4852 (GX40NiCrSiNb35-26) | 35Ni / 26Cr Nota | ~1150°C | Horno de rodillos y tubos radiantes bajo carga. |
| 2,4879 (GNiCr28W) | 28Cr, base NiW | ~1200°C | Rodillos de alta tensión, tubos radiantes, servicio que contiene azufre. |
| HP 26Cr35Ni | 26Cr/35Ni | ~1150°C | Conjuntos de tubos, agitadores, componentes de reformador. |
| 316L (CF3M) | 17Cr/12Ni/Mo | Limitado a la corrosión | Manguitos anticorrosión, rodillos de fregadero en medios más suaves |
| 2205 (CD3MN) | Dúplex 22Cr | Servicio de cloruro | Mangas y carcasas resistentes a la corrosión |
| GX280 (KMTBCr26) | Hierro blanco alto en Cr | Desgaste limitado | Revestimientos de molinos, cilindros de desgaste, carcasas de minería |
2,4879 (GNiCr28W) 1200°C
1.4852 (estabilizado con Nb) 1150°C
HP 26Cr35Ni 1150°C
1,4848 (25/20) 1100°C
316L (CF3M) 850ºC
Gráfico de barras: temperatura máxima indicativa de servicio continuo en el aire, utilizada únicamente como primer filtro.
Lea la tabla como un filtro, no como una hoja de datos. Una bandeja 1.4848 que funciona a 1050 °C en aire con una carga ligera a menudo dura más que un rodillo de mayor calidad a 1120 °C bajo tensión de flexión, porque la vida útil cae abruptamente una vez que un componente supera aproximadamente el 60-70 % de su techo práctico. Cuando el trabajo implica ciclos térmicos, la variable decisiva suele ser el espesor de la sección y el espaciado de los soportes en lugar de la placa de identificación de la aleación.
Tolerancias, tolerancias e inspecciones que lo protegen
La mayoría de las disputas sobre piezas fundidas centrífugas son dimensionales, no metalúrgicas, y se pueden evitar escribiendo números en la orden de compra en lugar de adjetivos. Una base viable para el trabajo con tubos y rodillos se ve así:
- Espesor de la pared: ±10% del nominal, o una pared mínima establecida en el punto más delgado, medido en ambos extremos.
- Rectitud: 1-1,5 mm por metro para rodillos, con concentricidad total pactada para luces largas.
- Margen de orificio: 3-6 mm por lado dependiendo del diámetro, suficiente para eliminar limpiamente la capa interior segregada.
- Concentricidad: especificada como TIR en el diámetro exterior después de la perforación, no se deja a la práctica en el taller.
- Tratamiento térmico: temperatura de recocido de la solución, tiempo de retención y método de enfriamiento registrados por calor.
- Ensayos no destructivos: tintes penetrantes en superficies mecanizadas, controles ultrasónicos o radiográficos en secciones pesadas, prueba hidrostática en manguitos de corrosión.
- Documentación: trazabilidad del número de calor, análisis de verificación de la pieza fundida terminada, metalografía para red de carburo o fase sigma e informe dimensional.
Dos riesgos de compra merecen una atención específica. En primer lugar, la política de reparación de soldaduras: un tubo radiante reparado puede funcionar perfectamente, pero sólo si la reparación se documenta, se repara y se vuelve a inspeccionar, por lo que es necesario divulgarla en lugar de prohibirla por completo. En segundo lugar, la química en el certificado versus la química en la pieza: la segregación durante la solidificación puede empujar los formadores de carbono y carburo hacia el orificio, razón por la cual vale la pena insistir en un análisis de verificación de la pared mecanizada.
Dónde se ganan el sustento estos castings
Los hornos de tratamiento térmico son el hogar clásico para tubos y muebles de alta aleación: tubos radiantes, rodillos de solera, rodillos enfriados por agua, bandejas, marcos y accesorios que sujetan piezas mediante ciclos de cementación, recocido o soldadura fuerte. Los mismos componentes aparecen en las líneas de recalentamiento de acero, donde la rectitud de los rodillos afecta directamente el seguimiento de la banda, y en las líneas de galvanizado donde los rodillos disipadores combinan el calor con el ataque del zinc fundido.
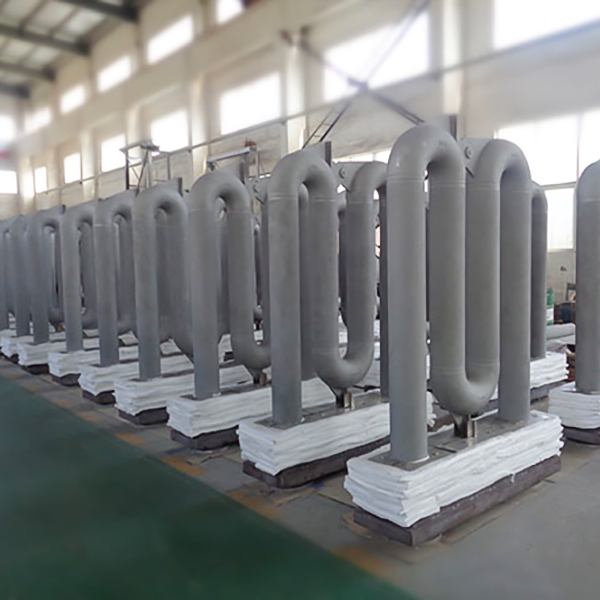 1.4852 Tubo radiante de fundición centrífuga tipo W para hornos de alta temperatura Tubo radiante 1.4852 de fundición centrífuga para servicio de hornos hasta 1250 °C, relevante para líneas de tratamiento térmico, recalentamiento y galvanizado donde se utilizan muebles y tubos de alta aleación. Ver producto →
El servicio petroquímico y químico cambia el énfasis de la temperatura a la corrosión: las mangas 316L y 2205 protegen las penetraciones de sensores y termopozos, mientras que las piezas fundidas a base de níquel manejan rutas de gas caliente donde la resistencia a la oxidación decide los intervalos de respuesta.
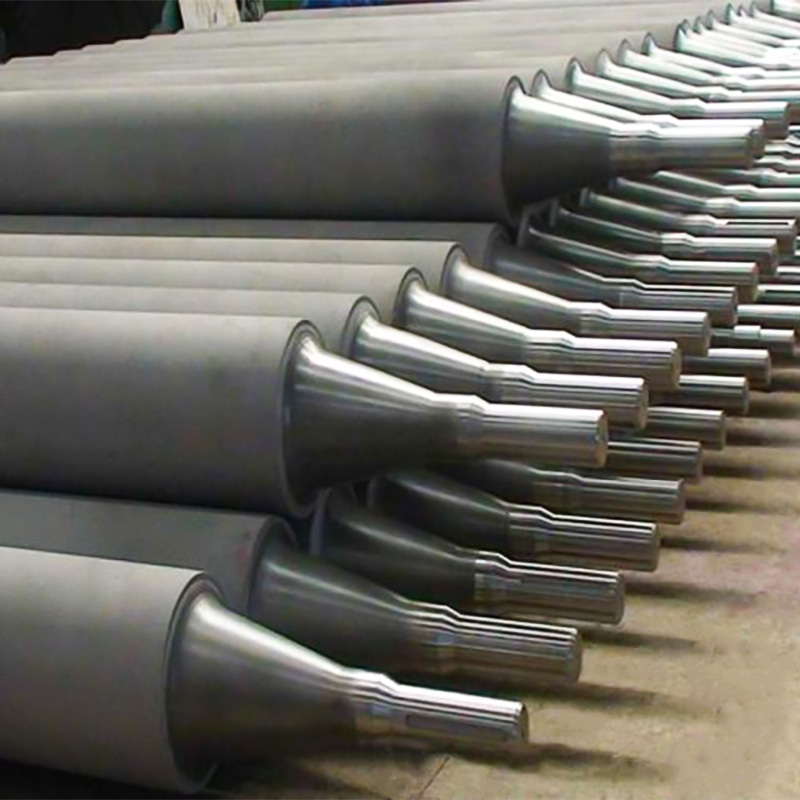 2.4879 Rodillo de horno resistente al calor para hornos de solera de rodillos Rodillo de fundición centrífuga 2.4879 para hornos de solera de rodillos de alta temperatura, con diámetro exterior de 203 mm y superficie de rodillo de 1600 mm, adecuado para aplicaciones de rodillos de hornos resistentes al calor. Ver producto →
El servicio de desgaste es la otra mitad de la cartera. Los cilindros y carcasas de hierro blanco con alto contenido de cromo en los circuitos de molienda y minería se eligen por su dureza y volumen de carburo, y la ruta centrífuga vale la pena porque la densa pared exterior se desgasta de manera uniforme en lugar de desconcharse en parches.
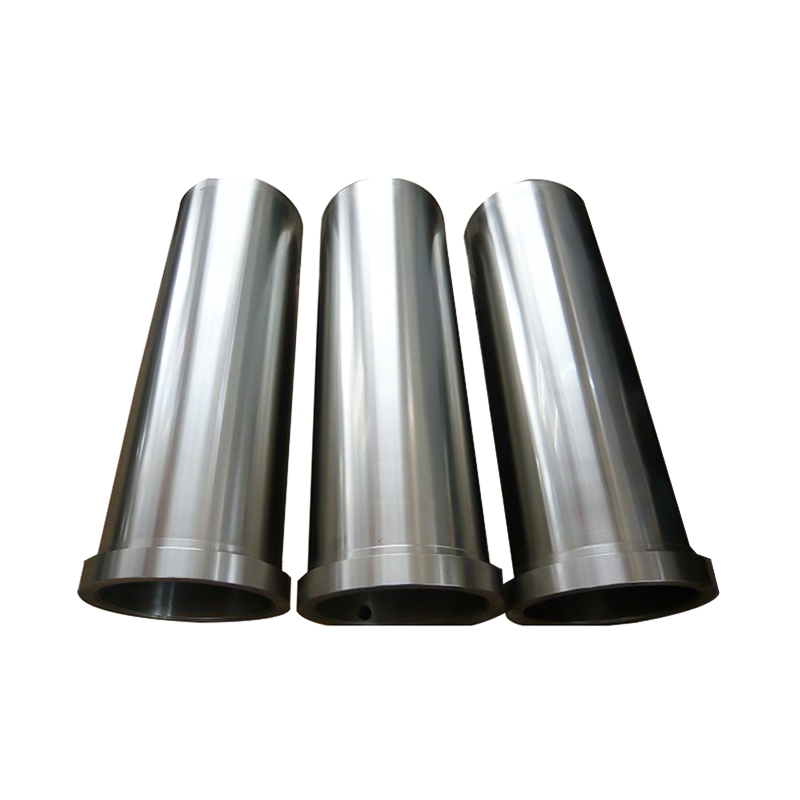 Cilindro interior de fundición centrífuga resistente al desgaste GX280 KMTBCr26 Cilindro interior GX280 (KMTBCr26) resistente al desgaste para maquinaria de minería y equipos de molienda de polvo, con dureza HRC>60 para servicio de alta carga y fuerte impacto. Ver producto →
Compradores que se abastecen de muebles para hornos para el industria de tratamiento térmico Por lo general, se solicitan cestas mixtas de tubos, bandejas y rodillos a una sola fundición, razón por la cual la amplitud del proceso, y no un solo grado, suele ser el factor decisivo en la selección de proveedores.
Una lista de verificación de abastecimiento para compradores
Antes de emitir una orden de compra para piezas fundidas centrífugas de alta aleación , obtenga respuestas escritas a seis preguntas:
- ¿De qué número de calor provendrán las piezas? ¿Proporcionará análisis de verificación desde la pared terminada en lugar de la cuchara?
- ¿Qué pared mínima garantizarán en el punto más delgado y cómo se mide?
- ¿Qué margen de mecanizado se incluye en el orificio y quién lo mecaniza?
- ¿Qué tratamiento térmico se aplica después de la fundición y se registra por lote?
- ¿Cuál es su política de reparación y reinspección de soldaduras? ¿Se divulgarán las reparaciones?
- ¿Qué pruebas no destructivas son estándar y cuáles tienen un coste adicional?
Las comparaciones de precios solo tienen sentido cuando esas seis respuestas están sobre la mesa, porque dos cotizaciones para el mismo dibujo pueden diferir en un 20 % solo en el margen de la pared y el alcance de la inspección.
Las piezas fundidas centrífugas de alta aleación son un producto de especificación, no un producto de catálogo. La calidad establece el techo, el proceso proporciona densidad y rendimiento, y las especificaciones de compra deciden si ese techo se alcanza alguna vez en servicio. Obtenga la atmósfera, la carga y la tolerancia de la pared en el dibujo, insista en los datos de la pieza fundida terminada y el mismo tubo que falló en ocho meses puede funcionar silenciosamente durante una década.


 English
 Español
 عربى


